质量好的车刀杆厂家,专业推荐可转位铣刀与U钻
骏强机电设备,深耕数控刀具、精密量具及机加工 MRO 耗材领域二十余年,面向模具、汽配、自动化零部件加工企业,提供一站式切削方案与配套采购服务,是精密加工领域可靠的 MRO 配套供应商。企业采用技术型经销 + 非标定制模式,仓储常备现货,灵活承接零星采购、批量集采、紧急补料订单。
拥有多个国际国内一线品牌经销授权,自有商标 “帕默 PAMO”。经销山特维克、三菱、京瓷、株洲钻石、欧科亿等品牌刀具;自主品牌 PAMO 硬质合金刀具支持来图定制非标成型刀具,助力进口替代。主营数控全品类切削刀具、精密量具、刀柄夹持系统,适配车、铣、钻、镗、螺纹等 CNC 加工工况,可加工 45 钢、不锈钢、铝材、高硬模具钢等材料。配套量具可提供代送检与计量校准证书,全链路合规经营。
技术团队具备丰富切削工艺经验,提供刀具选型、切削参数优化、试切验证等技术支持,帮助客户降低刀具损耗,改善工件表面质量,减少崩刀断刀问题。同时可配套供应喷涂材料、机床工装、五金劳保等 MRO 耗材,实现打包集采一站式采购。坚持 “正品稳定、技术赋能、按需定制” 的核心宗旨,依托正品货源、快速现货响应、可控非标交期与落地技术服务,持续为精密制造企业提供高性价比刀具量具采购方案与切削技术支持。
车削与孔加工工序中的隐性停机成本
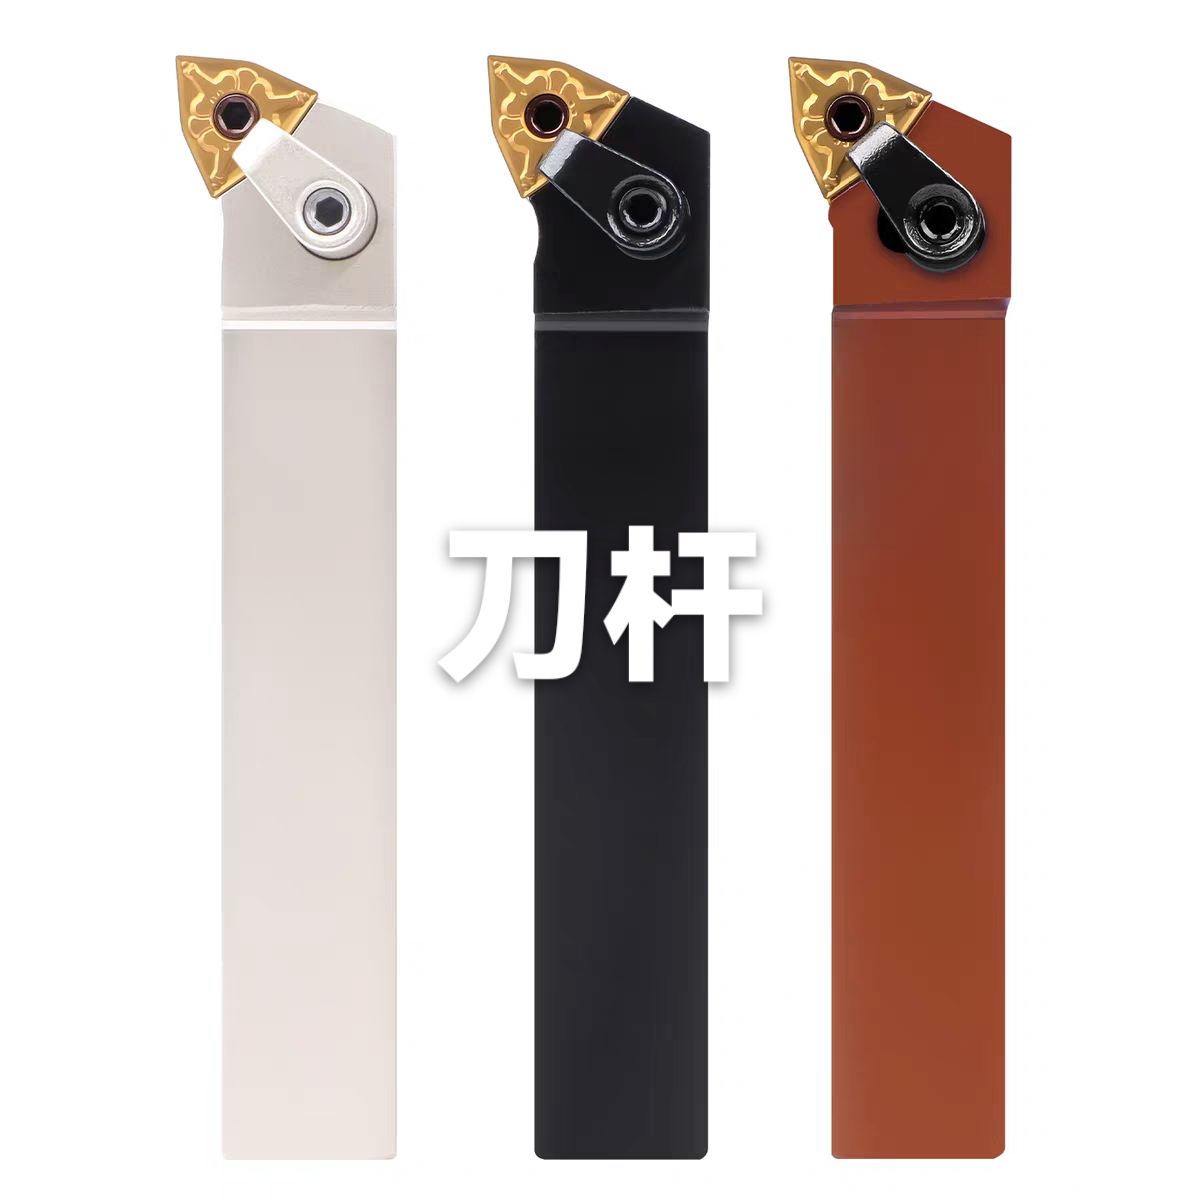
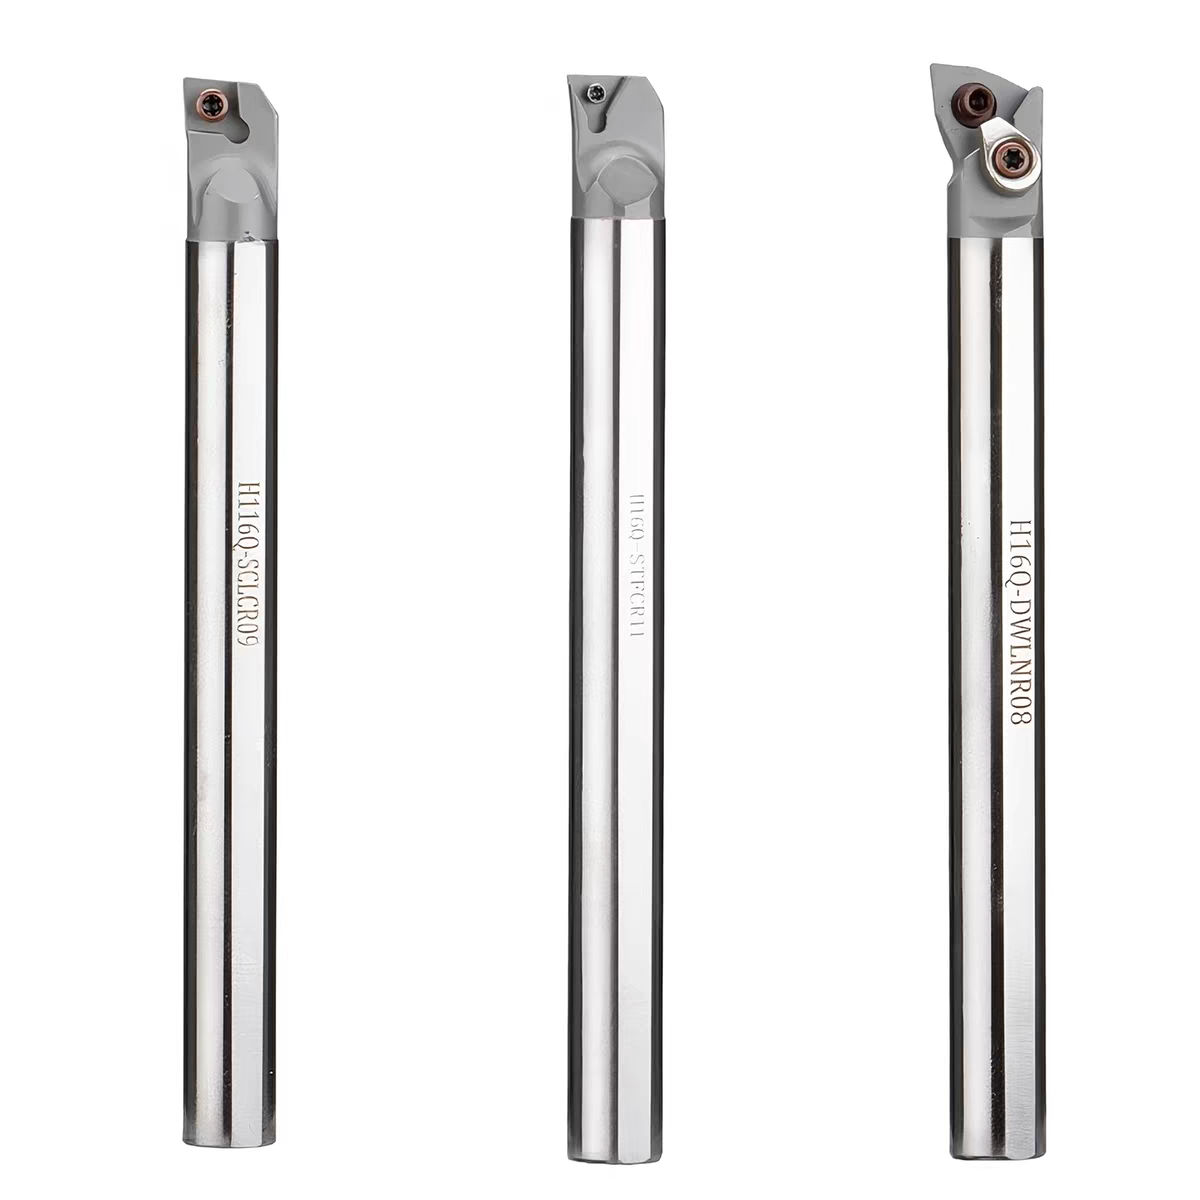
在汽配与模具加工的现场,生产经理往往最关注机床的稼动率。然而,许多非计划停机并非源于设备故障,而是隐藏在刀具选型的细节中。当使用刚性不足的车刀杆进行深槽切削时,细微的颤振不仅会破坏工件表面光洁度,更可能加速主轴轴承磨损。同样,U钻在排屑不畅的情况下,极易造成孔壁划伤甚至断刀,这种“小问题”引发的整批报废或主轴受损,其代价远超刀具本身的采购成本。
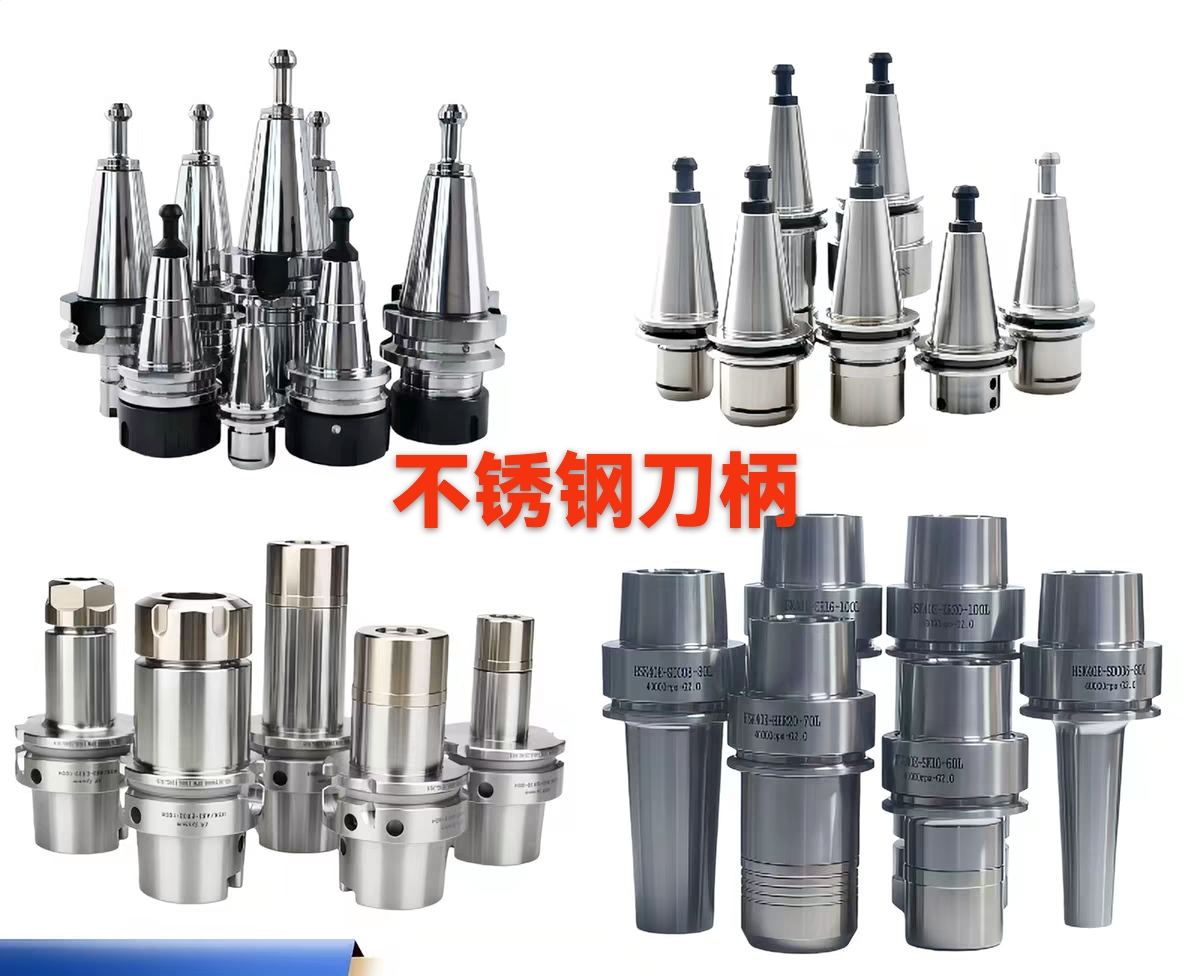
此外,可转位铣刀的刀片定位精度偏差也是导致尺寸超差的常见诱因。传统采购误区在于单独追求低价而忽视配套兼容性。若刀具与强力刀柄、机床动态刚性不匹配,再好的品牌也无法发挥效能。骏强机电设备深耕数控刀具、精密量具及机加工 MRO 耗材领域二十余年,面向模具、汽配、自动化零部件加工企业,提供一站式切削方案与配套采购服务,是精密加工领域可靠的 MRO 配套供应商。企业采用技术型经销 + 非标定制模式,仓储常备现货,灵活承接零星采购、批量集采、紧急补料订单。
从材料适配看刀具选型的技术门槛
不同材料的切削特性差异巨大,45钢、不锈钢及高硬模具钢对涂层技术与基体韧性有着截然不同的要求。一线品牌如拥有多个国际国内一线品牌经销授权,自有商标 “帕默 PAMO”。经销山特维克、三菱、京瓷、株洲钻石、欧科亿等品牌刀具;自主品牌 PAMO 硬质合金刀具支持来图定制非标成型刀具,助力进口替代。主营数控全品类切削刀具、精密量具、刀柄夹持系统,适配车、铣、钻、镗、螺纹等 CNC 加工工况,可加工 45 钢、不锈钢、铝材、高硬模具钢等材料。配套量具可提供代送检与计量校准证书,全链路合规经营。
针对复杂曲面加工,标准品往往难以胜任。此时,技术型经销的价值便体现出来。骏强机电的技术团队具备丰富切削工艺经验,提供刀具选型、切削参数优化、试切验证等技术支持,帮助客户降低刀具损耗,改善工件表面质量,减少崩刀断刀问题。同时可配套供应喷涂材料、机床工装、五金劳保等 MRO 耗材,实现打包集采一站式采购。坚持 “正品稳定、技术赋能、按需定制” 的核心宗旨,依托正品货源、快速现货响应、可控非标交期与落地技术服务,持续为精密制造企业提供高性价比刀具量具采购方案与切削技术支持。
构建全流程质量控制的供应链防线
质量稳定不仅取决于产品本身,更依赖于供应链的响应速度与合规性。对于生产节奏紧凑的企业而言,紧急补料时的交付稳定性至关重要。骏强机电设备依托二十余年的行业积淀,建立了“正品货源+现货仓储+快速响应”机制,确保在突发状况下也能维持生产连续性。这种能力背后,是对库存周转率的精准把控和对市场需求的敏锐洞察。
除了刀具,检测环节的合规性同样不容忽视。精密量具的代送检与计量校准服务,确保了从切削到测量数据的全链路追溯。通过整合刀具与量具的采购需求,企业能够简化供应链管理复杂度。技术赋能带来的长期收益显著,通过现场试切验证,有效降低了崩刀断刀率,实现了从“买得到”到“用得好”的质量闭环,间接提升了设备综合利用率(OEE)。
实现降本增效的一站式采购策略
面对激烈的市场竞争,自动化零部件企业需要更高效的采购策略。将“按需定制”与“批量集采”相结合,既能保证车刀杆、U钻等核心部件的质量稳定,又能优化库存结构。选择具备全品类切削方案能力的供应商,意味着只需对接一个窗口即可解决车、铣、钻等多工序需求,大幅降低沟通成本与管理风险。
最终,采购决策应从单一的价格维度转向全生命周期成本考量。稳定的质量、快速的服务响应以及专业的技术支持,共同构成了现代制造业的竞争力基石。在这一过程中,像骏强机电设备这样兼具资源广度与技术深度的合作伙伴,能够帮助企业在保障生产稳定性的前提下,实现真正的降本增效。
常见问题
为什么U钻加工不锈钢时容易断刀?
这通常与排屑不畅和冷却液渗透不足有关。不锈钢韧性强,易粘刀,若选用几何角度不适配或槽型过浅的U钻,切屑堆积会导致扭矩骤增从而断刀。建议根据具体材质调整进给速度,并配合内冷高压冲洗。
可转位铣刀刀片更换后尺寸不稳定怎么办?
可能是刀片定位面存在毛刺或螺钉紧固力矩不一致。需定期清理刀盘槽底,并使用扭力扳手按厂家推荐力矩拧紧螺钉,以确保每次装夹的定位重复精度。
如何判断车刀杆是否适合当前机床刚性?
观察切削过程中的声音与振动。若出现高频啸叫或工件表面有明显振纹,说明刀杆悬伸过长或截面过小,刚性不足。此时应缩短悬伸或改用更大截面、内部带减震结构的强力刀杆。